Yuhong Holding Group Co.,LTD
 |
| Menşe yeri: | Çin |
| Marka adı: | YUHONG |
| Sertifika: | ISO9001:2015; ISO14001:2015; ISO45001:2018; PED 2014/68/EU; WPS/PQR/WPQ; ISO 3834 |
| Model numarası: | Yok |
| Min sipariş miktarı: | 500KGS |
|---|---|
| Fiyat: | To be discussed |
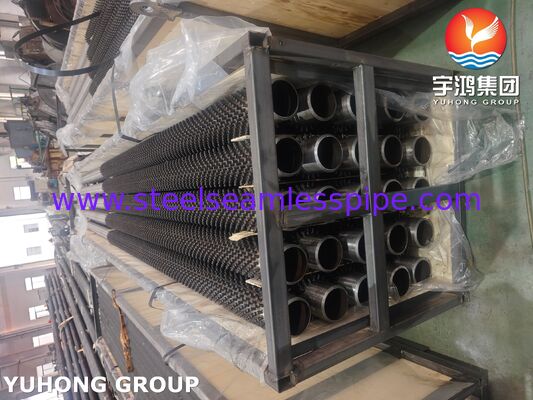
| Ambalaj bilgileri: | Kontrplak kutu veya Demir çerçeve tahta sandık |
| Teslim süresi: | 50-120 Gün |
| Ödeme koşulları: | L/C,T/T |
| Yetenek temini: | 5000 Metre/Gün |
| Ürün: | Çivili Fin Tüpü | Malzeme: | ASTM A335 P9 |
|---|---|---|---|
| Başvuru: | Hava soğutucu kondansörü | Paket: | Kontrplak kutu veya Demir çerçeve tahta sandık |
Ekonomizörler için ASTM A335 P5 saplamalı borular yüksek sıcaklıktaki kazan sistemleri, endüstriyel atık ısı geri kazanım ekipmanları ve diğer zorlu termal uygulamalar için tasarlanmış ısı transfer bileşenleridir. 5Cr-0.5Mo krom-molibden alaşımlı çelik kullanılarak üretilen bu borular, uygun şekilde tasarlanmış çalışma ortamlarında yüksek sıcaklık dayanımını, oksidasyon direncini ve güvenilir performansı birleştirir.
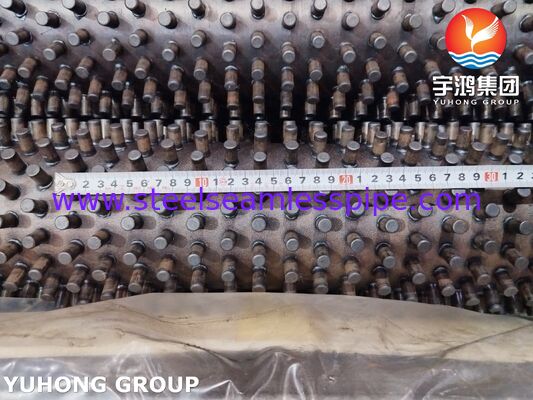
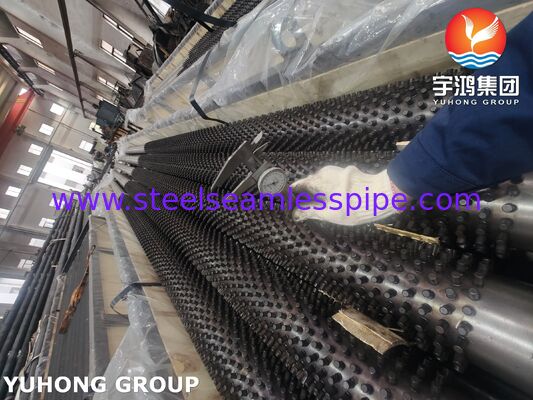
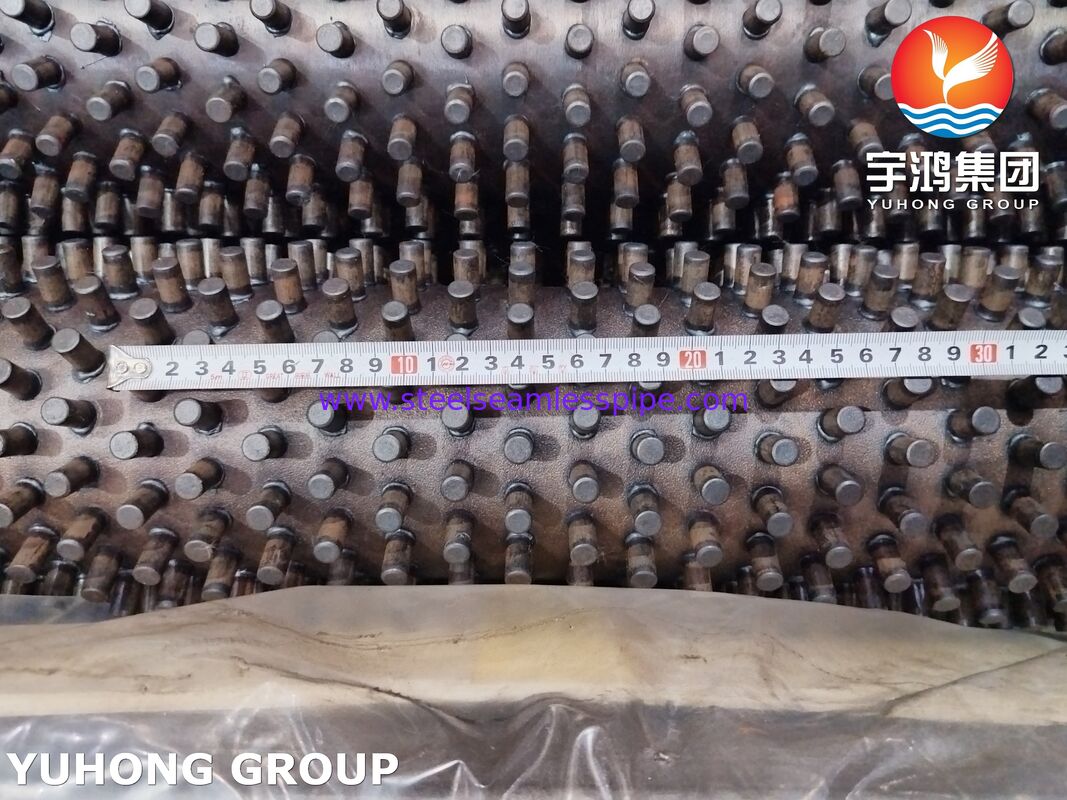
Saplamalı borular, ana borunun dış yüzeyine kaynaklanmış masif metal saplamalara sahiptir. Saplamalar, etkili ısı transfer yüzey alanını artırır ve boru duvarı ile çevredeki gaz akışı arasındaki ısı değişimini destekler. Özellikle gaz tarafı ısı transferinin sınırlı olduğu veya kül, toz veya diğer zorlu proses koşulları nedeniyle geleneksel kanatlı boruların daha az uygun olabileceği uygulamalarda kullanışlıdırlar.
ASTM A335 P5, yüksek sıcaklık basınç hizmeti ile yaygın olarak ilişkilendirilen bir krom-molibden alaşımlı çelik kalitesidir. Alaşım bileşimi, sıradan karbon çeliğine kıyasla yüksek sıcaklık oksidasyonuna karşı faydalı bir direnç ve geliştirilmiş termal hizmet performansı sağlar, ancak bu, gerçek çalışma koşullarına ve korozyon ortamına bağlıdır.
Saplamalı borularımız, özelleştirilmiş boru boyutları, saplama geometrisi, kaynak prosedürleri ve yüzey kaplamaları ile müşteri çizimlerine ve proje spesifikasyonlarına göre üretilebilir, böylece endüstriyel ekonomizörlerin ve ısı geri kazanım sistemlerinin gereksinimlerini karşılar.
Yüksek sıcaklık alaşımlı çelik: ASTM A335 P5 ana boruları, uygun şekilde tasarlanmış yüksek sıcaklık uygulamaları için uygundur.
Geliştirilmiş ısı transfer yüzeyi: Kaynaklı saplamalar, gaz tarafı ısı değişimi için mevcut dış yüzey alanını artırır.
Sağlam saplama bağlantısı: Saplama kaynağı, gerekli mekanik bütünlük, hizmet koşulları ve geçerli kaynak prosedürlerine göre seçilir.
Uygulama esnekliği: Saplama çapı, yüksekliği, aralığı, düzeni ve boru uzunluğu özelleştirilebilir.
Endüstriyel imalat: Üretim, belirtilen boyutsal toleranslar, muayene gereksinimleri ve proje belgeleriyle koordine edilebilir.
Özel mühendislik: Yeni kurulumlar, yedek ekipmanlar ve ısı geri kazanım sistemi yükseltmeleri için uygun konfigürasyonlar geliştirilebilir.
Saplamalı borular, baca gazından duyulur ısıyı geri kazanmak ve bunu kazan besleme suyuna veya başka bir belirlenmiş çalışma akışkanına aktarmak için ekonomizör tasarımlarına dahil edilebilir. Nihai düzen, kazanın tasarımına, sıcaklık profiline ve izin verilen gaz tarafı basınç düşüşüne bağlıdır.
Endüstriyel fırınlarda, yanma sistemlerinde ve proses ısıtma tesislerinde, saplamalı borular aksi takdirde atılacak olan egzoz gazlarından termal enerjiyi geri kazanmaya yardımcı olabilir.
Uygun şekilde tasarlanmış saplamalı boru tertibatları, yüksek sıcaklık alaşımlı çelik ve mekanik olarak sağlam bir dış yüzeyin gerekli olduğu seçilmiş kazan ısı geri kazanım bölümlerinde kullanılabilir.
Rafinerilerde ve petrokimya tesislerindeki ısı geri kazanım ekipmanları, proses sıcaklığı, basıncı ve korozyon koşulları malzeme seçimini haklı çıkardığında alaşımlı çelik saplamalı borular kullanabilir.
Diğer potansiyel uygulamalar, ayrıntılı mühendislik değerlendirmesine tabi olmak üzere özel termal oksitleyicileri, yakıtlı ısıtıcı ısı geri kazanım bölümlerini ve endüstriyel gaz soğutma sistemlerini içerir.
Aşağıdakiler, ASTM A335 tarafından zorunlu kılınan boyutlar yerine temsili üretim aralıklarıdır. Gerçek bulunabilirlik, toleranslar ve tasarım uygunluğu proje gereksinimlerine göre doğrulanmalıdır.
| Öğe | Tipik spesifikasyon |
|---|---|
| Ürün adı | Ekonomizörler İçin Saplamalı Borular |
| Ana boru malzemesi | ASTM A335 P5 / ASME SA335 P5 (belirtildiği takdirde) |
| Malzeme türü | 5Cr-0.5Mo krom-molibden alaşımlı çelik |
| Ana boru üretimi | Dikişsiz alaşımlı çelik boru |
| Dış çap | Yaklaşık 25.4–168.3 mm |
| Et kalınlığı | Yaklaşık 3.2–20 mm |
| Boru uzunluğu | Tipik olarak 3.000–12.000 mm; anlaşmaya göre diğer uzunluklar |
| Saplama malzemesi | Boru malzemesine, hizmet sıcaklığına ve proje gereksinimlerine uygun olarak seçilir |
| Saplama çapı | Yaklaşık 8–25 mm |
| Saplama yüksekliği | Yaklaşık 10–40 mm |
| Saplama düzeni | Sıralı, kademeli veya çizime özel |
| Saplama aralığı | Termal ve mekanik tasarıma göre özelleştirilir |
| Saplama bağlantısı | Belirtilen tasarıma uygun nitelikli kaynak prosedürü |
| Yüzey durumu | Üretildiği gibi, temizlenmiş veya başka şekilde belirtilmiş |
| Belgelendirme | Anlaşılan malzeme test sertifikaları ve muayene kayıtları |
Önemli: Bu boyutlar gösterge niteliğindeki ürün üretim aralıklarıdır, evrensel ASTM gereksinimleri değildir. Saplama malzemesi, kaynak tasarımı, bağlantı yöntemi ve boyutsal toleranslar üretimden önce kararlaştırılmalıdır.
ASTM A335 P5, bir krom-molibden alaşımlı çeliktir. Aşağıdaki tablo, yönetici standart sürümüne ve malzeme sertifikasına göre teyit edilmek üzere, P5 Sınıfı için yaygın olarak belirtilen bileşim sınırlarını vermektedir.
| Element | Bileşim, % kütlece |
|---|---|
| Karbon (C) | 0.15 maks. |
| Mangan (Mn) | 0.30–0.60 |
| Fosfor (P) | 0.025 maks. |
| Kükürt (S) | 0.025 maks. |
| Silikon (Si) | 0.50 maks. |
| Krom (Cr) | 4.00–6.00 |
| Molibden (Mo) | 0.45–0.65 |
Krom içeriği yüksek sıcaklıklarda oksidasyon direncine katkıda bulunurken, molibden dayanımı ve termal yumuşamaya karşı direnci destekler. Bu özelliklerin dengesi, P5'i uygun şekilde tasarlanmış yüksek sıcaklık basınçlı boru ve ısı transfer ekipmanları için bir aday haline getirir.
Kimyasal bileşim, geçerli ASTM A335 gereksinimleri ve siparişte belirtilen ısı analizi veya ürün analizi hükümleri kullanılarak doğrulanmalıdır.
Aşağıdakiler, ASTM A335 P5 için yaygın olarak belirtilen minimum mekanik gereksinimlerdir. Üretim için serbest bırakılmadan önce geçerli sınıf tanımını, standart sürümünü, ürün formunu ve ek proje gereksinimlerini doğrulayın.
| Özellik | Tipik gereksinim |
|---|---|
| Çekme dayanımı | 415 MPa minimum |
| Akma dayanımı | 205 MPa minimum |
| Uzama | Geçerli numune ve standart gereksinimlere göre |
| Sertlik | Yönetici spesifikasyon ve sipariş gereksinimlerine göre |
Mekanik özellikler, geçerli malzeme spesifikasyonuna uygun olarak ana borunun test edilmesiyle belirlenir. Saplama kaynağı ve sonraki herhangi bir ısıl işlem yerel malzeme özelliklerini etkileyebilir; bu nedenle, tasarım gerektirdiğinde kaynak niteliği ve ek incelemeler belirtilmelidir.
Dikişsiz ASTM A335 P5 boruları, gerekli dış çap, et kalınlığı, uzunluk ve malzeme durumuna göre temin edilir. İmalattan önce malzeme kimliği ve sertifikası kontrol edilir.
Borular belirtilen uzunluğa kesilir ve uçları aşağı akış montaj ve kurulum gereksinimlerine uyacak şekilde hazırlanır.
Saplamalar belirtilen çap, yükseklik, malzeme ve geometriye göre üretilir veya seçilir. Saplama malzemesi uyumluluğu, çalışma sıcaklığı, boru kimyası ve kaynak prosedürüne karşı değerlendirilir.
Saplamalar, seçilen malzemeler ve tasarıma uygun onaylanmış, nitelikli bir kaynak prosedürü kullanılarak takılır. Ana malzeme üzerindeki zararlı etkileri sınırlarken gerekli bağlantı kalitesini elde etmek için kaynak parametreleri kontrol edilir.
Kaynak sonrası ısıl işlem, geçerli inşaat kodu, nitelikli kaynak prosedürü, malzeme gereksinimleri veya proje spesifikasyonu gerektirdiğinde gerçekleştirilir. Sıcaklık döngüsü ve kayıtları uygun şekilde belgelenir.
Bitmiş borular, boyutsal kontrollerden ve belirtilen görsel, kaynak bütünlüğü, malzeme doğrulama ve tahribatsız muayenelerden geçer. Sonuçlar, muayene ve test planına uygun olarak kaydedilir.
ASTM A335 P5 saplamalı borular için kalite güvencesi, hem dikişsiz ana boruyu hem de kaynaklı saplama bağlantılarını kapsamalıdır. Kesin muayene kapsamı, siparişe, tasarım koduna, hizmet koşullarına ve anlaşılan kabul kriterlerine bağlıdır.
1. Malzeme Sertifikası İncelemesi
Sınıf, parti numarası, kimyasal bileşim, mekanik test sonuçları, ısıl işlem durumu ve izlenebilirlik için malzeme test sertifikalarını inceleyin.
2. Kimyasal Analiz
Sertifikalı fabrika test sonuçlarını ve gerekiyorsa bağımsız ürün analizini veya uygun analitik testleri kullanarak kimyasal bileşimi doğrulayın.
3. Çekme Testi
Geçerli ana boru spesifikasyonuna ve atıfta bulunulan test yöntemlerine uygun olarak çekme dayanımını, akma dayanımını ve uzamayı kontrol edin.
4. Sertlik Testi
Malzeme spesifikasyonu, kaynak prosedürü, ısıl işlem gereksinimleri veya proje muayene planı gerektirdiğinde sertlik testi yapın.
5. Boyutsal Muayene
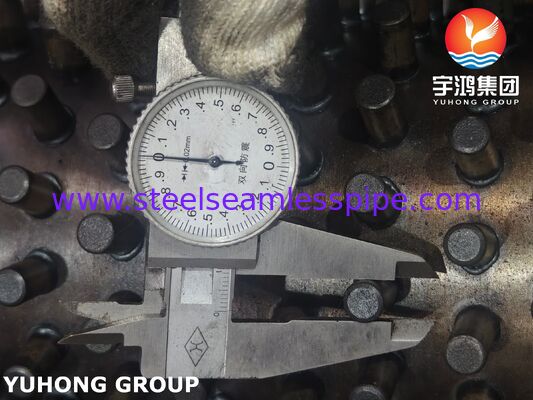
Boru dış çapını, et kalınlığını, uzunluğunu, düzlüğünü, saplama çapını, saplama yüksekliğini, saplama aralığını ve genel konfigürasyonu onaylanmış çizimlere göre ölçün.
6. Görsel Muayene
Görünür kusurlar, eksik bağlantı, aşırı sıçrama veya kabul edilemez yüzey koşulları için boru yüzeyini, saplama yerleşimini, kaynak görünümünü ve erişilebilir kaynak alanlarını inceleyin.
7. Saplama Kaynağı Bütünlüğü Testi
Uygun olduğunda temsili bükme, çekiç veya diğer nitelikli bağlantı testleri gibi anlaşılan bir muayene yöntemi kullanın. Yöntem, numune alma sıklığı ve kabul kriterleri onaylanmış prosedür veya proje spesifikasyonu ile tanımlanmalıdır.
8. Tahribatsız Muayene
Geometri ve beklenen kusur türü için teknik olarak uygun olduğunda sıvı penetrant, manyetik parçacık, ultrasonik veya radyografik muayene belirtilebilir. Her yöntem her saplama-kaynak konfigürasyonu için uygun değildir ve gerekli muayene kapsamı önceden kararlaştırılmalıdır.
9. Hidrostatik veya Alternatif Sızdırmazlık Testi
Ana boru, yönetici ASTM A335 gereksinimlerine veya açıkça izin verilen bir alternatife uygun olarak test edilir. Tamamlanmış bir saplamalı tertibatın ek testi, geçerli tasarım ve satın alma spesifikasyonunu izlemelidir.
10. Isıl İşlem Doğrulaması
Kaynak sonrası ısıl işlem gerekiyorsa, kaydedilen sıcaklık döngüsünü, bekletme süresini ve geçerli proses belgelerini doğrulayın.
11. Son Belgelendirme
Anlaşılan muayene ve test kayıtlarını, malzeme sertifikalarını, izlenebilirlik belgelerini ve boyutsal raporları tedarik edin. Sözleşme gerektirdiğinde kaynak prosedürü ve kaynakçı nitelik kayıtları dahil edilebilir.
Aksi takdirde benzer düz bir boruya kıyasla geliştirilmiş dış ısı transfer alanı.
Gaz tarafı konveksiyonunun kontrol eden direnç olduğu durumlarda potansiyel olarak geliştirilmiş ısı geri kazanımı.
Projeye özel termal ve mekanik gereksinimleri karşılamak için esnek saplama geometrisi.
Yüksek sıcaklık hizmeti için alaşımlı çelik ana malzeme seçeneği.
Düzen, saplama aralığı ve temizleme düzenlemeleri doğru şekilde tasarlandığında seçilmiş tozlu veya kül içeren gaz akışlarına uyum.
Yedek ve yeni yapım ekipmanları için müşteri çizimlerine göre imalat.
Gerçek ısı transfer performansı, gaz özelliklerine, akış hızına, boru aralığına, saplama geometrisine, kirlenmeye, sıcaklık farklarına ve genel ısı değiştirici tasarımına bağlıdır. Saplamalı borular her hizmette otomatik olarak üstün performans sağlamaz.
Endüstriyel ısı transfer uygulamaları için spesifikasyona dayalı imalata odaklanıyoruz. Her sipariş, ana boru sınıfı, boru boyutları, saplama düzeni, bağlantı prosedürü, muayene kapsamı, izlenebilirlik gereksinimleri ve teslimat belgeleri etrafında tanımlanabilir.
Üretim planlamamız şunlara vurgu yapar:
Malzeme sınıfı ve parti numarası izlenebilirliği.
Onaylanmış çizimlere karşı boyutsal kontrol.
Tanımlanmış kaynak ve muayene prosedürleri.
Anlaşılan kalite planına göre uyarlanmış muayene kayıtları.
Ekonomizörler, kazanlar ve endüstriyel atık ısı geri kazanım sistemleri için özelleştirme.
İlgili kişi: Nacy
Tel: +8619965117039
Faks: 0086-574-88017980